На горных и туннельных стройплощадках часто наблюдается парадоксальная ситуация: в одной выработке, на одном оборудовании и при одинаковых геологических условиях две партии внешне идентичных резцов имеют срок службы, отличающийся в разы. Настоящая причина не сводится к простому понятию «плохое или хорошее качество». Износостойкость резцов является системным результатом сочетания качества сырья, производственной технологии, правильного подбора под условия и эксплуатационного обслуживания.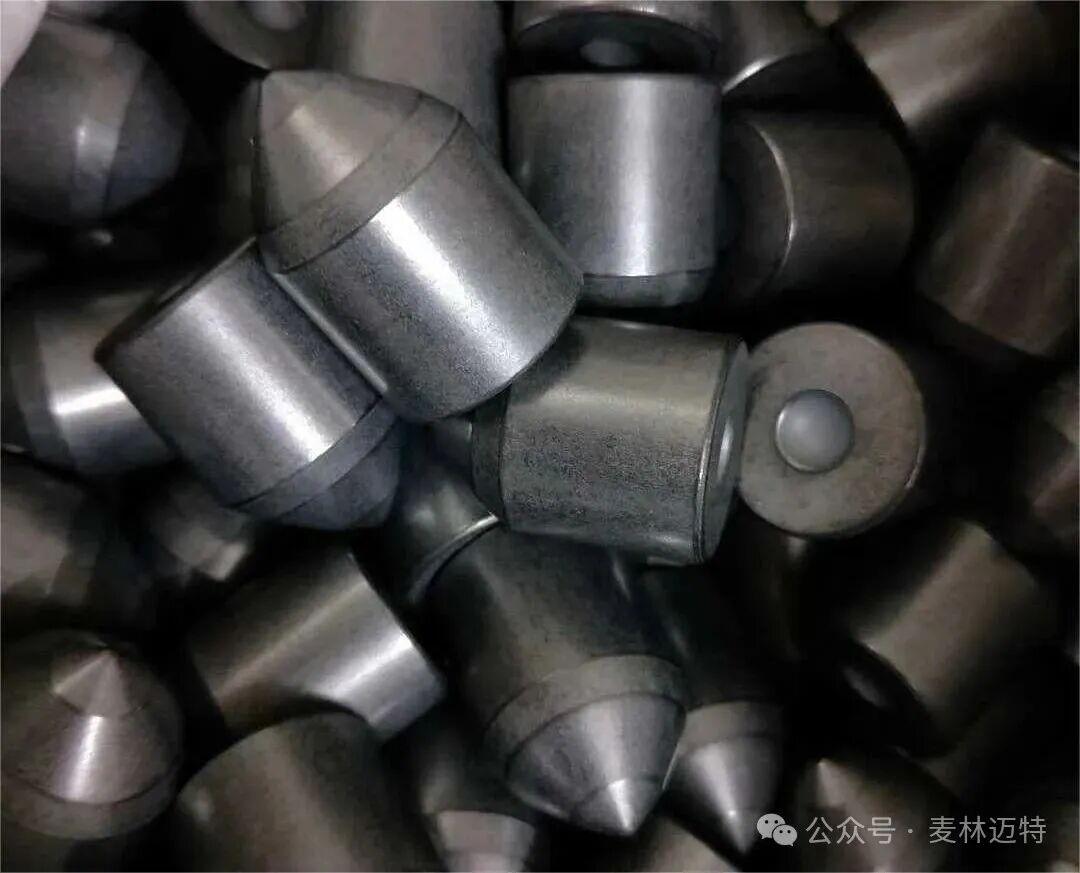
I. Сырьевая база: определяет верхний предел эксплуатационных характеристик
Резец состоит из твердосплавного наконечника и стального корпуса.
Ключевым требованием к твердосплавному наконечнику является баланс твёрдости и вязкости. Мелкозернистые сплавы обладают высокой твёрдостью, подходят для работы с сильно абразивными твёрдыми породами, но склонны к скалыванию при ударных нагрузках. Крупнозернистые сплавы имеют повышенную ударопрочность, оптимальны для полускальных пород и слоистых пород с переменной твёрдостью. Распространённая ошибка — необоснованное стремление к максимальной твёрдости: в условиях ударных нагрузок излишняя твёрдость приводит к хрупкому разрушению и резкому сокращению срока службы.
Корпус резца обычно изготавливается из сталей 42CrMo или 35CrMnSi. Низкокачественные аналоги производятся из обычной углеродистой стали с низкой усталостной прочностью. Под воздействием абразивного породного шлама корпус постепенно истирается и истончается, в результате твердосплавный наконечник теряет опору и отпадает. Многие случаи выхода резцов из строя обусловлены именно преждевременным разрушением корпуса, а не наконечника.
II. Производственная технология: определяет нижний предел износостойкости
При соответствующем качестве сырья решающими факторами, определяющими разницу в ресурсе изделий, являются термообработка и пайка.
Термообработка формирует структуру «твёрдая поверхность + вязкая сердцевина». При качественной обработке поверхностный слой получает высокую износостойкость, а сердцевина сохраняет достаточную вязкость для поглощения ударов и предотвращения излома хвостовика. При нестабильном температурном режиме металл становится либо излишне хрупким, либо слишком мягким, концентрация напряжений вызывает частые поломки.
Пайка является ключевым процессом для предотвращения отрыва наконечника. Ручная сварка часто сопровождается несплошными швами и порами, которые разрушаются под вибрациями. Современная технология вакуумной пайки создаёт стабильное металлургическое соединение, полностью исключающее отслоение твердосплавного наконечника. Кроме того, важное значение имеют наплавка износостойкого слоя на корпус и точный контроль геометрических допусков: чрезмерные зазоры провоцируют многократное увеличение неравномерного износа.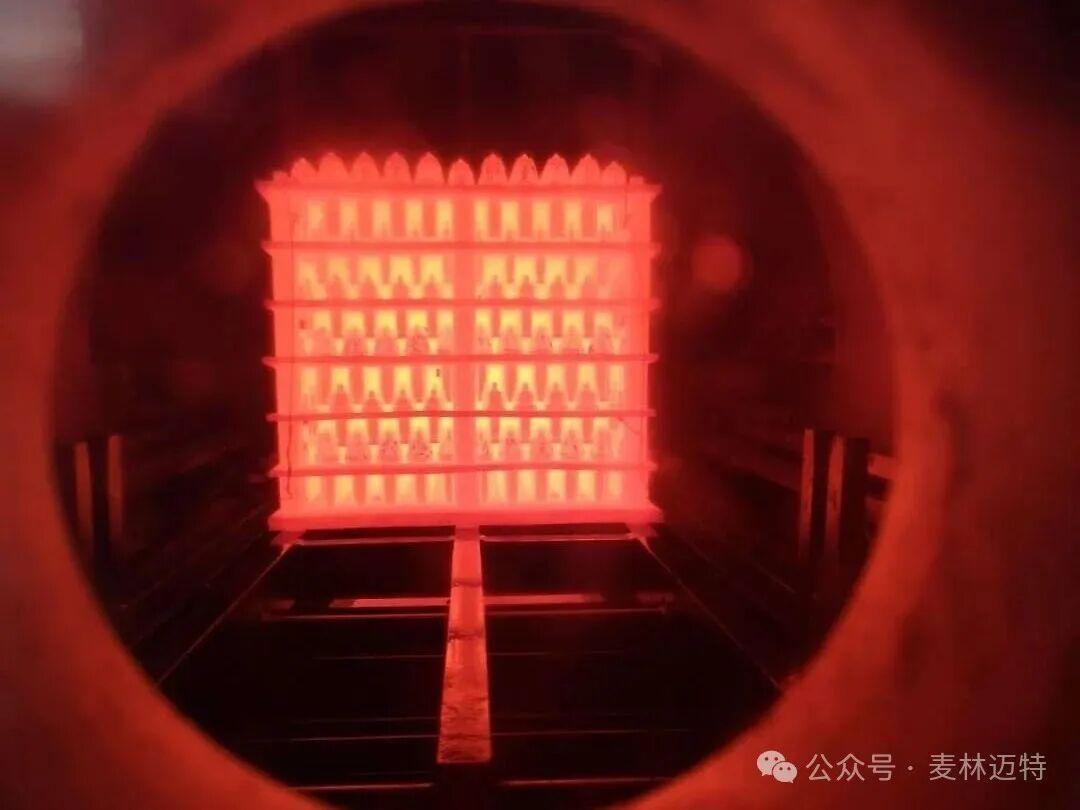
III. Соответствие условиям эксплуатации: ошибочный подбор модели — главная причина ускоренного износа
Для разных типов пород требуются соответствующие модели резцов, неправильный выбор приводит к неоправданно высокому расходу:
Мягкие угольные пласты (коэффициент прочности f≤3): преобладает абразивный износ, подходят стандартные экономичные износостойкие резцы;
Полускальные породы (f=4~7): сочетаются истирающие и ударные нагрузки, требуются резцы с сбалансированной износостойкостью и ударопрочностью;
Твёрдые кварцевые породы (f≥8): обладают высокой абразивностью, необходимы резцы с усиленной защитой корпуса и повышенной устойчивостью к скалыванию.
При чередовании мягких и твёрдых слоёв в одной выработке использование резцов для мягких пород приводит к резкому росту расхода. Подбор изделий всегда должен осуществляться с учётом реальных геологических условий.
IV. Эксплуатационное обслуживание: три ключевых现场-фактора — гнездо резца, режим работы и охлаждение
Даже высококачественные резцы быстро выходят из строя при неправильной эксплуатации и обслуживании:
Зазор в гнезде резца: износ посадочного гнезда блокирует вращение резца, вызывая постоянный неравномерный износ. Поддержание оптимального зазора для свободного вращения — простой и эффективный способ продлить срок службы резцов.
Режим работы: форсированное внедрение в твёрдые породы и работа на максимальной нагрузке создают дополнительные боковые нагрузки, увеличивающие риск поломок. Необходимо соблюдать рациональный скоростной режим бурения.
Условия охлаждения: температура при резании породы достигает 600–800 °C. При недостаточном распылительном охлаждении материал размягчается под воздействием высокой температуры, и скорость износа резко возрастает.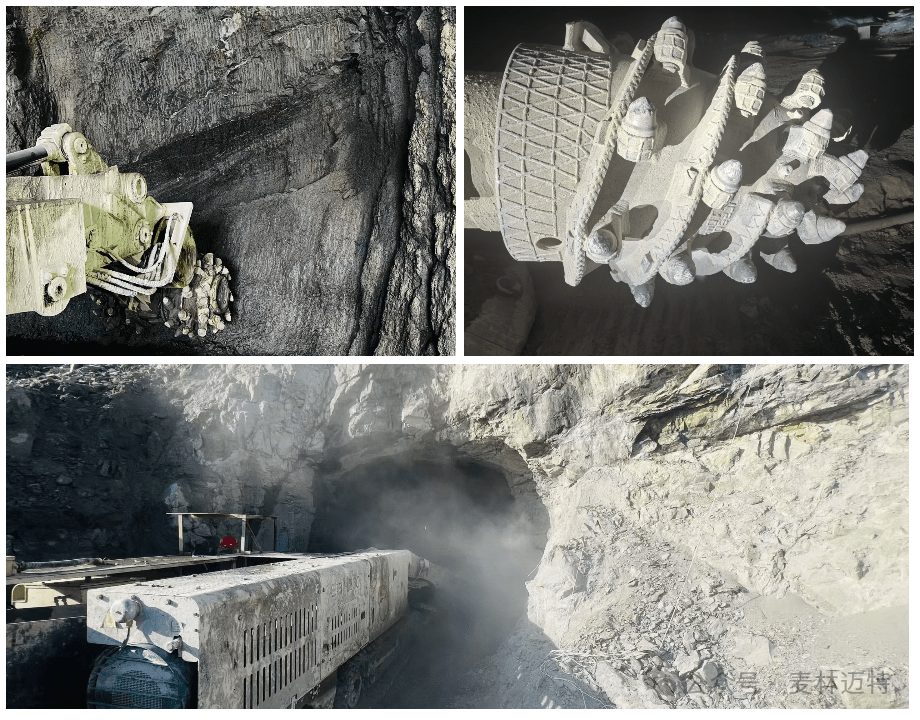
V. Путь оптимизации: отказ от ценовой конкуренции, системное снижение затрат
Чтобы разорвать порочный круг «дешёвые закупки — частая замена — простои оборудования», следует соблюдать пятиэтапную методику:
1. Анализ причин отказов: определить тип повреждения — затупление, скалывание, отрыв наконечника или излом хвостовика, выявить основную слабую точку;
2. Предварительная оценка геологии: измерить коэффициент прочности породы и содержание кварца, отказаться от универсального подхода при закупках;
3. Учёт технологических требований: выбирать поставщиков с отслеживаемым сырьём, автоматизированной термообработкой и вакуумной пайкой, не ориентироваться только на единичную цену;
4. Улучшение эксплуатационного обслуживания: своевременная замена гнёзд резцов, соблюдение правил работы, обеспечение стабильного распылительного охлаждения;
5. Сравнительные полевые испытания: оценивать эффективность не по сроку службы одного резца, а по расходу материалов на единицу пройденной выработки.
Заключение
Резцы являются небольшим, но ключевым элементом проходческого оборудования. Разница в их износе обусловлена комплексом факторов: качеством сырья, производственной технологией, правильностью подбора и уровнем эксплуатационного обслуживания. Понимание этих внутренних закономерностей позволяет существенно сократить потери от простоев и общие расходы на расходные материалы.