При работе проходческой машины F12 на твердых породах с высокой мощностью многие объекты сталкиваются с типичной проблемой: оборудование имеет достаточный запас мощности, но твердосплавные головки резцов часто отлетают, что серьезно снижает эффективность проходки. Большинство специалистов склонны винить недостаточную твердость сплава, многократно переходят на резцы с более высокой твердостью, но не могут полностью устранить поломку.
На основе большого количества полевых настроек и технических разборов мы делаем точный вывод: сколы резцов на машине F12 в подавляющем большинстве случаев не связаны с твердостью. Причина в несоответствии силовой конструкции стандартных резцов режимам работы высокомощного оборудования. Как хорошей лошади нужна подходящая седло: при несовпадении параметров даже самый качественный материал резца не может полностью реализовать свои свойства.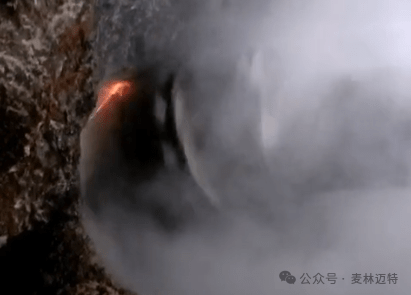
I. Основное заблуждение при сколах резцов: акцент только на твердости, игнорирование силовой конструкции
При работе F12 возникают мощные кратковременные удары и большое противодействие горной породы, поэтому конструктивные недостатки обычных резцов проявляются очень быстро. Главная ошибка на месте эксплуатации — бесконечное повышение твердости сплава при полном пренебрежении научно‑обоснованной оптимизацией углов приложения нагрузки на корпус резца.
У стандартных резцов резкий переход у головки, фиксированный угол резания, крутой прямоугольный переход у плеча резца. При резании ударная нагрузка не распределяется, полностью концентрируется в зоне основания сплава и слабой части шейки резца, что вызывает сильную концентрацию напряжений. При длительной интенсивной работе накопление напряжений порождает микротрещины, что в итоге приводит к частым изломам корпуса и отрыву твердосплавной головки.
Основной технический принцип: долговечность резца определяется не только простой «твердостью», а рациональной конструкцией для передачи нагрузок.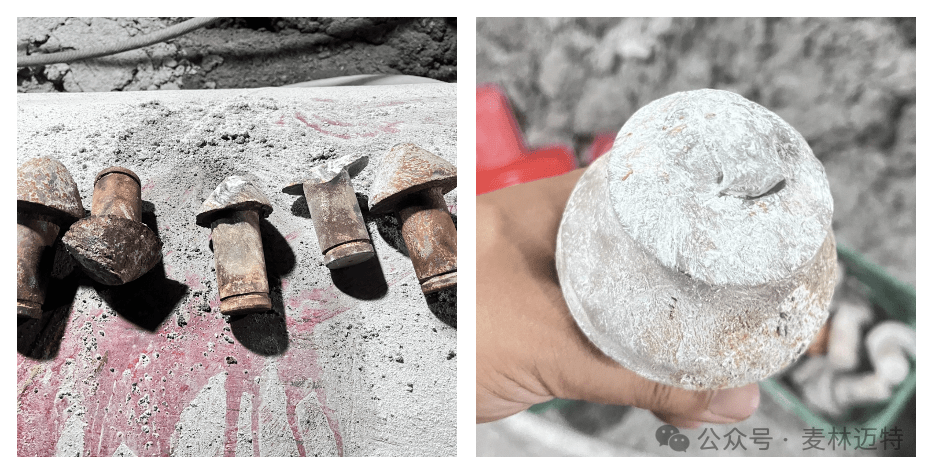
II. Оптимизация углов: устранение сколов на уровне конструкции
С учетом особенностей резания проходческой машины F12 мы провели симуляционные расчеты и полевые испытания, специально оптимизировали углы приложения нагрузки резца для снятия концентрации напряжений под условия высокомощной проходки по твердым породам.
- Оптимизация угла внедрения в породу: регулировка клинового и рабочего угла головки. Отказ от принципа «жёсткое против жёсткого», обеспечивает равномерное нагружение сплава и рассеивание боковых ударов, эффективно предотвращает сколы вершины при косом резании.
- Переработка переходного угла плеча резца: отказ от традиционного прямоугольного плеча, применение плавного дугообразного перехода. Устраняет зоны концентрации напряжений, ударная сила равномерно рассеивается по корпусу, предотвращает усталостные изломы в области плеча и шейки резца.
- Оптимизация угла для вращения резца: корректировка параметров для стабильного равномерного поворота резца, исключение одностороннего неравномерного износа. Неравномерный износ изменяет угол приложения нагрузки и вызывает перекос нагрузок, что является важной предпосылкой для последующих массовых сколов.
III. Четыре критерия подбора резцов специально для F12
По результатам полевых испытаний в выработках при подборе резцов для высокомощной машины F12 главное — соответствие условиям эксплуатации, а не цена или твердость:
- Приоритет конструкции: оптимизированные углы + дугообразная шейка. Конструктивные меры для предотвращения концентрации напряжений, значительное снижение риска сколов.
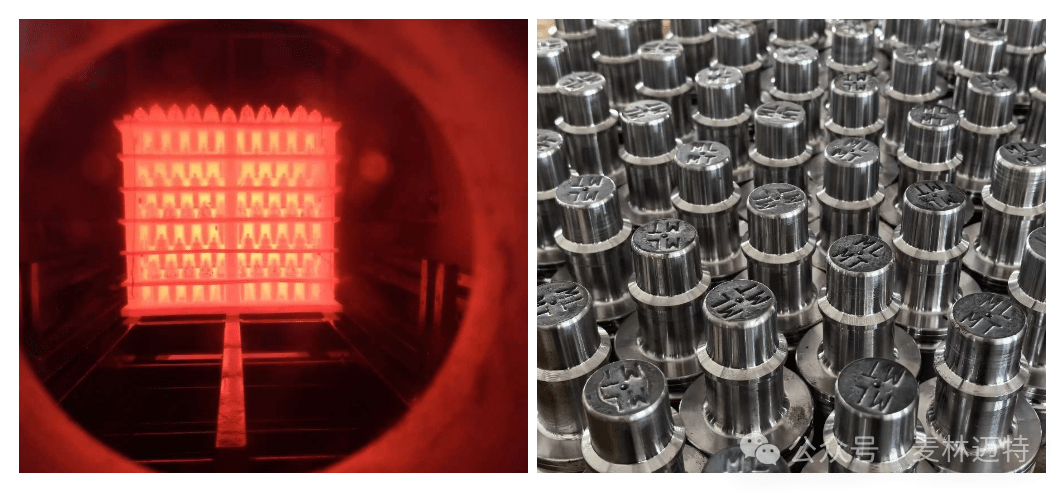
- Подходящий основной материал: цельная ковка + точная термообработка на улучшение, сочетает прочность и вязкость, выдерживает частые ударные нагрузки.
- Подбор твердого сплава: индивидуальный выбор высоковязкого сплава, баланс износостойкости и стойкости к сколам.
- Технологическое обеспечение: вакуумная пайка, надёжный сварной шов, предотвращает отрыв твердосплавной головки при интенсивных ударах.
IV. Технический итог: точное соответствие условиям — ключ к эффективной проходке
Повышение производительности и снижение затрат при проходке основано на точном совпадении параметров оборудования и расходных деталей.
Мы поставляем не только резцы, но и решения по подбору под конкретные условия. Исходя из параметров оборудования, свойств пород и режима работ разрабатываем индивидуальные решения для заказчиков, коренным образом сокращаем износ резцов и количество остановок по причине поломок, обеспечиваем стабильную высокопроизводительную проходку.
При необходимости технической диагностики условий эксплуатации, подбора резцов или разработки мер по снижению износа — обращайтесь к нам.